Amperagem na solda com eletrodo: como regular para não furar nem grudar
Aprenda a regular a corrente na solda MMA pelo eletrodo, posição e junta. Veja sinais de amperagem baixa ou alta, testes, segurança e máquinas compatíveis.
Amperagem na solda com eletrodo: como regular para não furar nem grudar
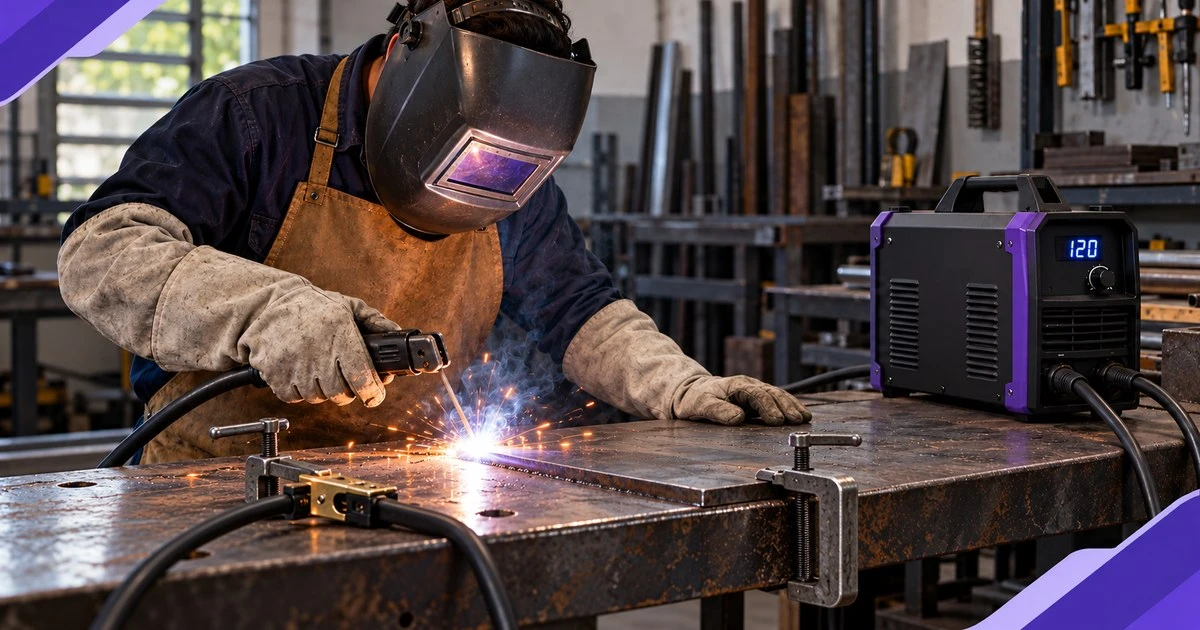
A amperagem correta na solda com eletrodo revestido não sai apenas da espessura da chapa. O ponto de partida é a faixa indicada pelo fabricante para o tipo e o diâmetro do eletrodo; depois, o ajuste fino depende da posição de soldagem, da junta, da preparação, da polaridade, do comprimento do arco e da capacidade real da máquina. Corrente baixa demais faz o eletrodo grudar, produz arco instável e favorece falta de fusão. Corrente alta demais aumenta respingos, mordedura, deformação e o risco de furar a peça.
A regulagem mais segura é começar no meio da faixa do consumível, fazer um cordão de teste em retalho do mesmo material e corrigir em passos pequenos, geralmente de 5 A. O número do painel é uma referência; a confirmação vem do comportamento do arco, do formato da poça e da inspeção do cordão.
Tabela rápida para decidir o ponto de partida
| Situação | Ajuste inicial | Sinal para corrigir |
|---|---|---|
| E6013 de 2,5 mm em posição plana | Dentro da faixa da embalagem; 50–90 A é a faixa publicada para um E6013 da ESAB | Gruda: subir pouco. Poça larga e agressiva: reduzir |
| E6013 de 3,2 mm em posição plana | Dentro da faixa da embalagem; a referência ESAB consultada informa 80–130 A | Falta de fusão: subir após conferir técnica e limpeza |
| Soldagem vertical ou sobrecabeça | Começar abaixo do ajuste que funcionou na posição plana | Poça escorrendo: reduzir corrente e arco; eletrodo grudando: rever ângulo e subir pouco |
| Chapa fina | Menor eletrodo compatível, junta bem ajustada, cordões curtos e corrente no lado baixo da faixa | Furo ou borda derretendo: interromper, reduzir calor e mudar a sequência |
| Raiz, vão ou borda sem apoio | Teste obrigatório; a abertura da junta muda muito a tolerância ao calor | Penetração excessiva: reduzir corrente ou fechar o vão |
| Cabo, extensão ou alimentação deficientes | Corrigir a instalação antes de “compensar” no painel | Arco muda ao longo do cordão ou máquina reinicia |
Esses valores não substituem a embalagem ou a ficha técnica do eletrodo usado. E6013, E7018 e outros consumíveis de mesmo diâmetro podem pedir faixas, polaridades e cuidados diferentes. A ESAB, por exemplo, publica para seu Weld 6013 faixas de 50–90 A em 2,5 mm, 80–130 A em 3,2 mm e 150–200 A em 4,0 mm. Outra marca pode especificar intervalos diferentes por causa do revestimento e da formulação.
O que a amperagem realmente controla
No processo MMA, também chamado SMAW ou eletrodo revestido, a fonte mantém o arco entre a alma metálica do eletrodo e a peça. A corrente influencia a velocidade com que o eletrodo funde, o volume e a fluidez da poça, a força do arco e a entrada de calor. Ela não trabalha sozinha: o soldador controla também o comprimento do arco, o ângulo, a velocidade e a oscilação.
Por isso, duas pessoas podem usar a mesma corrente e obter cordões diferentes. Um arco excessivamente longo aumenta a tensão do arco, espalha calor, gera respingos e deixa a proteção gasosa menos eficiente. Avanço rápido demais estreita o cordão e pode impedir fusão nas laterais. Avanço lento concentra calor, alarga a poça e aumenta deformação. Antes de culpar o painel, estabilize esses movimentos.
Também é essencial não confundir corrente de soldagem com corrente de entrada. Os 90 A selecionados no painel são corrente no circuito de soldagem, em baixa tensão. A tomada recebe outra corrente, determinada pela potência exigida, tensão da rede, eficiência e fator de potência da máquina. É por isso que uma inversora ajustada a 120 A pode exigir um circuito elétrico com dezenas de amperes. Disjuntor, cabo de alimentação e extensão devem seguir o manual e o projeto elétrico; não se escolhem pelo número exibido no painel.
Passo 1: identifique o eletrodo, o diâmetro e a polaridade
Leia a identificação na embalagem antes de ligar a máquina. A classificação informa propriedades do consumível, mas a ficha do fabricante é que define faixa de corrente, posições e polaridades aprovadas para aquele produto.
O diâmetro afeta diretamente a faixa de trabalho. Um eletrodo mais grosso conduz mais corrente e deposita mais metal, porém precisa de fonte, junta e peça capazes de receber esse calor. Colocar eletrodo de 4,0 mm em uma inversora de 100 ou 120 A não transforma o conjunto em uma solução produtiva: vários E6013 de 4,0 mm trabalham bem acima dessa capacidade. Para manutenção leve, eletrodos de 2,5 e 3,2 mm costumam casar melhor com máquinas compactas, desde que respeitadas as recomendações do consumível.
A polaridade altera onde o calor se distribui e como o arco se comporta. Não adote uma regra única para todo eletrodo. Confira se a embalagem pede corrente alternada, eletrodo positivo em corrente contínua ou outra configuração. Depois conecte porta-eletrodo e garra nos bornes correspondentes. Uma inversão indevida pode aumentar respingo, prejudicar penetração ou tornar a abertura do arco difícil, ainda que a amperagem pareça correta.
Passo 2: avalie a chapa e a junta
A espessura da chapa limita quanto calor a peça tolera, mas não determina sozinha o valor. Uma união de topo sem abertura, uma junta em T e uma junta sobreposta dissipam calor de modos diferentes. Um grande vão entre bordas concentra o arco nas extremidades e facilita perfuração. Uma peça grossa, fria e presa a uma bancada pesada retira calor com rapidez. O mesmo ajuste não serve automaticamente para ambos.
Prepare a região até obter metal limpo. Remova tinta, ferrugem solta, óleo, umidade e carepa onde o arco será aberto e onde a garra obra será conectada. A corrente precisa atravessar a peça por um contato firme. Prender a garra sobre tinta, oxidação ou uma articulação da bancada cria resistência e instabilidade. O operador então aumenta o painel para compensar um defeito de contato e passa a ter corrente excessiva quando o contato melhora.
Em chapa fina, reduza o calor total com uma combinação de medidas:
- use eletrodo de menor diâmetro permitido pelo procedimento;
- mantenha o arco curto e avance sem permanecer parado;
- faça pontos alternados ou cordões curtos, deixando a peça dissipar calor;
- distribua a sequência para limitar empenamento;
- corrija folgas e desalinhamento antes de soldar;
- use cobre de apoio apenas quando o procedimento e o acesso permitirem.
Baixar demais a corrente não resolve tudo. Se o arco mal funde as bordas, a solda pode parecer fechada por cima e continuar sem ligação adequada. Em componentes estruturais, reparos críticos, vasos, tubulações ou peças sujeitas a carga, o procedimento deve ser definido e qualificado por responsável técnico.
Passo 3: escolha um valor inicial sem adivinhação
Use esta ordem:
- encontre a faixa de corrente do eletrodo na embalagem ou ficha técnica;
- confirme se a fonte alcança essa faixa dentro do ciclo de trabalho necessário;
- selecione o meio da faixa para um primeiro teste em posição plana;
- ajuste para baixo quando a poça precisar de mais controle fora de posição ou em borda sensível;
- ajuste para cima somente depois de verificar limpeza, contato da garra, polaridade, arco e velocidade;
- registre a configuração que funcionou com eletrodo, lote, junta, posição e material.
Uma regra mental em ampères por milímetro pode ajudar a perceber um erro grosseiro, mas não deve substituir a ficha do consumível. O revestimento muda a ionização, a transferência e a escória. O E7018 ainda exige armazenamento e manuseio adequados para preservar seu baixo hidrogênio; aumentar corrente não corrige eletrodo úmido.
Passo 4: faça um cordão de teste e leia os sinais
Use um retalho do mesmo aço, com espessura e preparação semelhantes à peça final. Abra o arco sem bater repetidamente a ponta, estabilize um arco curto e faça um cordão reto. Limpe a escória e observe largura, perfil, bordas e fusão.
Sinais de corrente baixa
- eletrodo cola com frequência, mesmo com superfície limpa e técnica razoável;
- arco apaga e reabre de forma irregular;
- cordão fica muito alto, estreito e com aparência de metal “depositado por cima”;
- escória pode ficar aprisionada nas laterais;
- a poça não molha as bordas da junta;
- é preciso avançar devagar demais para manter o arco.
Antes de aumentar, confira a tensão de rede, a extensão, a garra, os conectores e a polaridade. Se tudo estiver correto, suba 5 A e repita o teste. Corrigir em passos pequenos mostra a tendência sem atravessar a janela útil.
Sinais de corrente alta
- poça muito larga, líquida e difícil de sustentar;
- respingo excessivo, depois de corrigido o comprimento do arco;
- mordedura junto às bordas;
- eletrodo fica vermelho muito antes de terminar;
- chapa fina abre ou as bordas recuam;
- cordão muito achatado e calor acumulado na peça;
- deformação aumenta rapidamente.
Reduza 5 A, encurte o arco e repita. Em vertical ascendente ou sobrecabeça, uma poça incontrolável também pode exigir eletrodo menor, técnica diferente e menor oscilação, não apenas um giro no potenciômetro.
Comprimento do arco, ângulo e velocidade mudam a leitura
Com E6013, um arco curto e estável costuma dar mais controle. “Curto” não significa esmagar o eletrodo contra a peça; significa manter uma distância coerente com o diâmetro e com a recomendação do fabricante. À medida que a vareta é consumida, a mão precisa avançar para conservar essa distância.
O ângulo de trabalho distribui o calor entre os lados da junta. Numa junta em T, apontar demais para uma chapa pode deixar a outra sem fusão. O ângulo de deslocamento influencia a poça e a escória. Oscilações muito largas deixam o metal líquido tempo demais exposto ao calor e podem criar inclusões. Para aprender a amperagem, comece com cordão reto e movimento simples; introduza tecimento apenas quando a junta exigir e o procedimento permitir.
A velocidade completa o conjunto. Se a corrente parece alta somente porque o operador para em cada ponto, aumentar a velocidade pode normalizar o cordão. Se o avanço é tão rápido que a poça não alcança as bordas, subir muito a corrente cria mordedura sem garantir fusão. A regulagem deve manter uma poça observável e repetível, não perseguir apenas um som específico.
E6013 e E7018 não pedem o mesmo raciocínio
O E6013 é comum em serralheria e manutenção por ter abertura relativamente amigável e escória fácil de trabalhar em várias aplicações. A faixa publicada para um produto não vira tabela universal. Consulte diâmetro, polaridade e posição na embalagem que está na bancada.
O E7018 é um eletrodo básico de baixo hidrogênio usado quando propriedades mecânicas e procedimento exigem essa classe. Ele depende de controle de armazenamento e exposição conforme orientação do fabricante. Eletrodo que absorveu umidade pode aumentar porosidade e risco de trincas; secar de maneira improvisada não equivale ao tratamento especificado. A ESAB informa que a Rogue LHN ES 245i trabalha com E7018 e também com celulósicos E6010/E6011 até 4,0 mm, um exemplo de como a capacidade de processo da fonte precisa ser confirmada, não presumida pela amperagem máxima.
O que Hot Start e Arc Force fazem — e o que não fazem
O Hot Start aumenta temporariamente a energia na abertura para reduzir a tendência de o eletrodo colar. O Arc Force reage quando o arco encurta, elevando a força para evitar a extinção e ajudar na estabilidade. Em algumas máquinas eles são fixos; em outras, ajustáveis.
Essas funções não corrigem eletrodo incompatível, polaridade errada, chapa suja ou corrente base fora da faixa. Arc Force alto demais pode deixar o arco agressivo e aumentar respingos. Hot Start excessivo pode marcar ou furar a abertura em chapa fina. Quando o recurso é ajustável, comece moderado e mude uma variável por vez.
Três níveis de máquina para esta regulagem
Uma fonte deve ser escolhida pela faixa útil, compatibilidade com eletrodos, alimentação e ciclo de trabalho. Os cards abaixo representam níveis diferentes; não são uma classificação de melhor para pior.
Compacta multiprocesso e bivolt
A Boxer MIG 0 ajusta 30–120 A no MMA, tem Hot Start e Arc Force integrados e ciclo de 120 A a 20%. É uma opção móvel para eletrodos que trabalhem dentro dessa janela e ainda reúne FCAW-S e TIG Lift. O limite de 120 A precisa ser comparado com a faixa do diâmetro pretendido: ele atende muitos trabalhos com 2,5 e 3,2 mm, mas não toda aplicação de 4,0 mm.
MMA simples para serviços leves
A Fortg Pro FG4010 trabalha de 10 a 100 A em 220 V. A ficha cadastrada informa 100 A a 20%, 60 A a 60% e 45 A a 100%. Essa curva mostra por que “100 A” não significa soldar continuamente nessa corrente. É coerente com manutenção portátil em eletrodos e parâmetros compatíveis, porém tem menos margem para consumíveis que pedem corrente acima de 100 A.
Faixa profissional até 200 A
A ESAB Rogue LHN ES 245i oferece 10–200 A, trabalha com eletrodos de até 4,0 mm, tem Hot Start, Arc Force automático e modo de eletrodo pulsado. A fabricante informa 200 A a 40% e 126 A a 100%. Ela amplia a faixa de diâmetros e aplicações, mas exige rede 220 V compatível; a página oficial indica potência aparente de 10 kVA e disjuntor de 40 A.
Veja também o guia sobre ciclo de trabalho da máquina de solda, o dimensionamento de extensão elétrica para máquina de solda e a comparação entre MIG sem gás e inversora de eletrodo.
Quando a amperagem muda sozinha durante o cordão
Se o arco começa forte e enfraquece, não assuma que o painel perdeu calibração. Procure aquecimento em plugues, emendas, porta-eletrodo, garra e conectores. Observe se a extensão está subdimensionada, se permanece enrolada ou se divide circuito com outra carga. Variação de tensão na rede e mau contato na peça também alteram o desempenho.
Faça inspeção com o equipamento desligado e desconectado. Conectores escurecidos, isolação danificada, cheiro de aquecimento ou tomada frouxa exigem correção antes de continuar. Não aumente a corrente para mascarar queda de tensão. A NR-10 determina que equipamentos e ferramentas sejam compatíveis com a instalação e que os sistemas de proteção permaneçam em condições seguras.
Em máquinas pequenas, a proteção térmica ou o limite do ciclo de trabalho pode interromper a saída depois de alguns minutos. Isso não é falta de amperagem; é a fonte atingindo seu limite térmico. Deixe resfriar conforme o manual e reduza carga ou ritmo. Nunca bloqueie ventilação nem desligue imediatamente a máquina se o fabricante orientar manter o ventilador funcionando no resfriamento.
Checklist antes do primeiro arco
- eletrodo identificado, seco e armazenado conforme o fabricante;
- diâmetro compatível com a junta e a faixa real da fonte;
- polaridade conferida na embalagem;
- cabos sem cortes, conectores firmes e porta-eletrodo íntegro;
- garra obra presa em metal limpo e perto da região soldada;
- peça fixada, sem tensão mecânica inesperada;
- tinta, óleo, solvente e material inflamável removidos;
- ventilação ou extração adequada para fumos;
- máscara regulada, lentes e sensores limpos, quando automática;
- luvas, roupas de proteção, calçado e proteção de terceiros;
- extintor adequado e vigilância contra incêndio quando necessária;
- circuito elétrico compatível com o manual da máquina.
Para ajuste da máscara, consulte como regular tonalidade, sensibilidade e atraso. Radiação do arco, fumos, respingos, choque e incêndio continuam presentes mesmo em um teste curto.
Erros comuns de regulagem
Copiar a amperagem de um vídeo: material, junta, eletrodo, posição, fonte e técnica podem ser diferentes. Use o valor apenas como hipótese e volte à ficha do consumível.
Regular pela espessura sem olhar o diâmetro: a chapa define necessidade térmica, mas é o eletrodo que possui uma faixa operacional. Se nenhum diâmetro disponível combina com a junta e a máquina, mude o processo ou a preparação.
Aumentar corrente toda vez que gruda: contato ruim, polaridade, arco curto demais, revestimento quebrado e técnica de abertura também fazem grudar.
Confiar cegamente no display: ele facilita repetição, mas não substitui teste nem inspeção. Fontes, cabos e redes diferentes podem produzir comportamento distinto com o mesmo número.
Soldar até a proteção atuar: trabalhar repetidamente no corte térmico reduz produtividade e indica que a corrente ou o ritmo excede o ciclo de trabalho disponível.
Usar eletrodo grosso para “encher mais rápido”: deposição maior só ajuda quando a junta recebe esse calor e a fonte sustenta a corrente. Em chapa fina, aumenta risco de furo e distorção.
Perguntas frequentes
Qual amperagem usar no eletrodo 2,5 mm?
Use a faixa impressa na embalagem. Como referência concreta, a ESAB publica 50–90 A para um de seus E6013 de 2,5 mm. Comece no meio da faixa, faça teste e corrija em passos pequenos. Para outro eletrodo, siga os dados daquele fabricante.
Qual amperagem usar no eletrodo 3,2 mm?
Para o Weld 6013 consultado, a ESAB informa 80–130 A. A máquina precisa alcançar a corrente escolhida e sustentar o ciclo de trabalho. E7018, celulósico ou outra marca podem pedir faixa diferente.
Por que o eletrodo gruda mesmo com corrente alta?
Possíveis causas incluem abertura incorreta, arco excessivamente curto, superfície oxidada, garra obra mal conectada, polaridade inadequada, queda de tensão ou eletrodo danificado. Elevar mais a corrente pode apenas aquecer e perfurar a peça.
Corrente alta dá mais penetração?
Em condições equivalentes, elevar corrente tende a aumentar calor e capacidade de fusão, mas a penetração também depende do tipo de eletrodo, polaridade, arco, velocidade, ângulo e junta. Excesso produz mordedura, furo e deformação sem garantir uma solda correta.
Posso soldar eletrodo 4,0 mm com máquina de 120 A?
Somente se a faixa do eletrodo escolhido incluir essa corrente e a aplicação for tecnicamente adequada. O E6013 da referência ESAB pede 150–200 A em 4,0 mm, portanto uma fonte de 120 A não cobriria essa faixa. Confira sempre o consumível real.
A posição vertical usa menos amperagem?
Frequentemente se começa abaixo do ajuste plano para controlar a poça, mas não há percentual universal. Tipo de eletrodo, direção vertical, espessura e preparação mudam o resultado. Faça teste e respeite a posição aprovada na ficha.
Display em 100 A significa exatamente 100 A no arco?
É o valor de referência ajustado pela fonte. O resultado prático sofre influência da calibração, tensão da rede, comprimento e estado dos cabos, conectores e dinâmica do arco. Para procedimento qualificado, medição e validação seguem critérios próprios.
