Funilaria e pintura completa: como controlar estrutura, preparação e acabamento
Guia técnico para estruturar funilaria e pintura completa, da lavagem e desmontagem ao reparo estrutural, preparação, aplicação, cura e polimento.
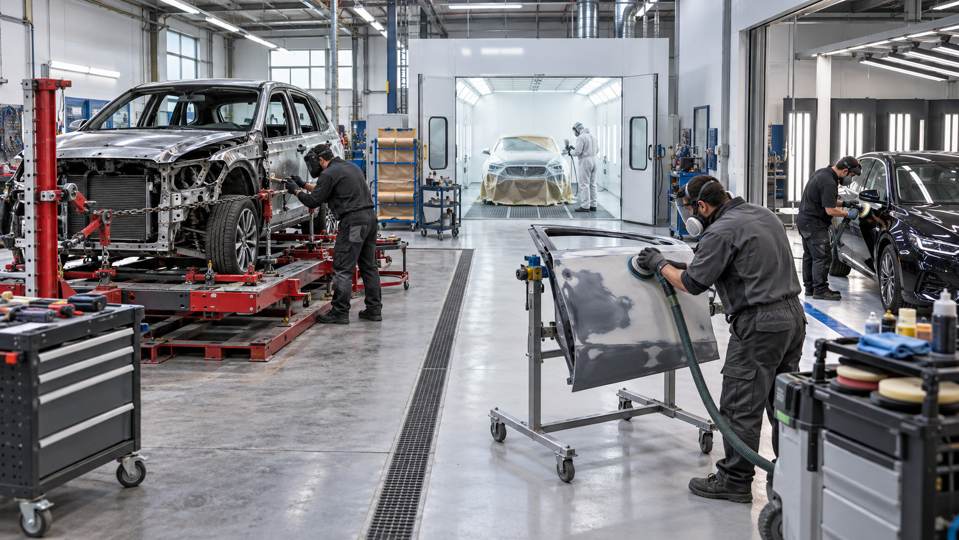
Uma funilaria e pintura completa controla o veículo desde a descontaminação e a desmontagem até a geometria estrutural, a preparação, a cor, a cura e o acabamento final. O serviço deixa de depender da habilidade isolada de um profissional quando cada etapa tem referência, área própria, equipamento compatível e critério de liberação para a etapa seguinte.
Os 23 produtos ativos desta seleção formam um núcleo para lavagem técnica, alinhamento de monobloco, tração hidráulica, reparo de chapas, movimentação de vidros e painéis, preparação abrasiva, rede de ar e aplicação HVLP. Eles não completam sozinhos a operação: sistema de medição estrutural, soldagem automotiva, cabine de pintura, laboratório de cor, extração de pó, compressor dimensionado, cavaletes, equipamentos de polimento, respiradores e proteção contra incêndio precisam entrar no projeto.
O objetivo de uma estrutura completa não é aceitar todo veículo. É conseguir identificar material, extensão do dano, método de reparo e limite técnico antes do orçamento; separar o que pode ser conformado do que precisa ser substituído; e devolver geometria, proteção anticorrosiva, aparência e funcionamento sem esconder dano estrutural sob massa e tinta.
Quando a estrutura completa faz sentido
O investimento passa a ter retorno quando a oficina recebe colisões com deformação estrutural, executa desmontagem ampla, perde serviços por não conseguir medir ou tracionar com controle e terceiriza preparação, cor ou pintura por falta de fluxo limpo. Também faz sentido quando o volume exige veículos em estágios paralelos: um em diagnóstico, outro na bancada, peças em preparação, cabine em aplicação e acabamento em inspeção.
Não use o tamanho do dano como único critério. Um amassado visualmente pequeno pode alcançar reforço, ponto de fixação de suspensão ou zona programada de deformação. Antes de puxar, descubra a extensão, consulte o método de reparo da montadora e identifique material, espessura, adesivos, soldas e componentes próximos. Aço de alta resistência, aço estampado a quente e alumínio têm limites de calor, conformação e substituição diferentes.
Organize seis áreas que não devem se contaminar
Lavagem e descontaminação
O veículo entra limpo o suficiente para revelar riscos, deformações e danos anteriores. Lavagem técnica remove barro, óleo e partículas sem empurrar água para conectores, cavidades abertas ou interior. Esse setor deve drenar e conter efluentes conforme a regra local e permanecer fisicamente separado de lixamento, mistura e aplicação.
Desmontagem e diagnóstico
Receba o veículo com fotografias, medidas de folgas entre painéis, condição dos vidros, airbags, cintos, suspensão, rodas e pontos de fixação. Desligue e proteja sistemas elétricos pelo procedimento do fabricante antes de solda ou tração próxima a chicotes. Peças removidas devem ficar em carrinhos ou caixas identificadas pela ordem de serviço.
Estrutura e metal
Aqui ficam alinhador, esticadores, marreta dinâmica, martelos, tasso, morsa, limas e esmerilhadeira. O piso precisa suportar chumbadores e cargas de reação. A área deve permanecer isolada da pintura por causa de fagulhas, pó metálico e ruído.
Preparação
Lixamento de massa, primer e acabamento gera partículas finas. Use aspiração na origem, limpeza por método que não espalhe pó e iluminação que revele ondas e riscos. A lixadeira pneumática precisa de ar estável, enquanto a superfície a pintar precisa ficar livre de óleo da rede.
Mistura e aplicação
Tintas, catalisadores e solventes exigem armazenamento, ventilação, controle de ignição e proteção definidos pelas fichas de dados de segurança. A área de mistura e a cabine não podem compartilhar a névoa e o pó dos setores anteriores. A NR-15 reúne anexos sobre ruído, vibração e agentes químicos; a avaliação da exposição deve ser feita para os produtos e processos realmente usados.
Cura, polimento e montagem final
A peça pintada precisa sair da cabine para uma área limpa, iluminada e protegida contra lixamento bruto. Nela ocorrem inspeção de textura e cor, correção localizada de partículas quando permitida, polimento, remontagem e conferência funcional. Boina e composto usados não devem voltar à preparação nem compartilhar armazenamento com abrasivos contaminados.
O fluxo técnico antes da primeira tração
- Confirme a reclamação e registre o estado inicial.
- Desmonte apenas o necessário para enxergar pontos de referência e reforços.
- Consulte dimensões e método de reparo aplicáveis ao veículo.
- Meça diagonais, alturas, folgas e pontos estruturais antes de aplicar força.
- Fixe o veículo e monte a linha de reação fora da circulação da equipe.
- Faça trações progressivas, medindo entre cada etapa.
- Reavalie zonas de deformação, soldas, furos e fixações de segurança.
- Só passe ao acabamento quando a geometria e o encaixe das peças estiverem confirmados.
O resultado não deve ser julgado apenas pela aparência externa. Portas precisam abrir sem carga, capô e tampa devem manter folgas, suspensão deve alinhar e os pontos medidos precisam voltar à faixa definida pela informação técnica.
Descontaminação, desmontagem e movimentação de peças
A lavadora profissional JHF4X MB-0147C usa motor monofásico de 220 V e pressão declarada de 450 psi. Ela atende a limpeza inicial e componentes compatíveis, desde que o jato não seja dirigido a módulos, conectores, entradas de ar, rolamentos, revestimentos soltos ou cavidades abertas. Defina distância e bico pelo substrato, contenha o efluente e nunca use pressão para espalhar desengraxante ou resíduo químico pela oficina.
Depois da lavagem, seque frestas e registre o dano sob iluminação uniforme. Fotografe folgas, fixações, etiquetas, chicotes e sequência de desmontagem. Parafusos e presilhas precisam de recipientes identificados por peça e lado do veículo. Vidros, molduras, acabamentos e módulos ficam em suportes próprios, longe da circulação e do pó.
As ventosas MTX 8751555, dupla e com capacidade declarada de até 80 kg, e Lith LT2037, simples e até 45 kg, auxiliam na movimentação de superfícies lisas e compatíveis. A capacidade depende de superfície limpa, plana, não porosa e sem dano. Inspecione borracha e mecanismo, faça teste de aderência e mantenha apoio secundário; ventosa não é ponto de içamento permanente nem autorização para transportar vidro trincado sobre pessoas.
Use a dupla para distribuir esforço em peças maiores quando a geometria permitir e a simples para controle localizado. Não fixe sobre tinta solta, massa, primer poroso, curvatura incompatível ou superfície contaminada. Ao remover vidro colado, siga o método de corte e proteção do veículo; a ventosa segura e posiciona, mas não substitui ferramenta de remoção, cavalete nem EPI contra corte.
Alinhamento de monobloco: força sem medição é risco
O alinhador Super Ribeiro RA0004 aplica até 20 toneladas e inclui haste móvel, prolongador e acessórios. A capacidade máxima não é a força que deve ser usada em qualquer ponto. O conjunto depende de base dimensionada, ancoragem, correntes e garras compatíveis, inspeção periódica e posicionamento correto da linha de tração.
Antes de tensionar, marque uma zona de exclusão. Correntes, garras e acessórios armazenam energia e podem se soltar de forma violenta. Use dispositivos de retenção previstos, nunca permaneça alinhado com a corrente e não improvise extensão ou solda em acessório de carga. Tracione em incrementos, alivie e meça; uma puxada longa pode corrigir um ponto e deslocar outro.
O esticador hidráulico Fortg EH10, de 10 toneladas, funciona em empurrar, afastar e corrigir pontos onde a geometria dos acessórios permite apoio. Ele não substitui a fixação do veículo nem o sistema de medição. Monte cilindro, mangueira, prolongadores e sapatas em linha; apoio inclinado expulsa a peça e concentra esforço na chapa.
Use proteção entre sapata e superfície quando necessário, mantenha a mangueira fora de quinas e descarregue a pressão antes de trocar acessórios. Vazamento, haste marcada, mangueira deformada ou engate danificado retiram o equipamento de uso até inspeção e reparo.
O macaco jacaré MJ2-F, com capacidade declarada de 2 toneladas, auxilia na elevação e no posicionamento inicial. Ele não deve sustentar o veículo durante desmontagem ou tração. Depois de elevar nos pontos corretos, transfira o peso para cavaletes dimensionados, calce as rodas e teste a estabilidade.
Tração localizada e conformação da chapa
A marreta dinâmica JAK-2K-104, com cinco ponteiras, transforma o movimento do peso em tração localizada. Escolha a ponteira que distribui a carga no ponto previsto e controle a massa em movimento. A ferramenta é útil em bordas, pinos e pontos de acesso compatíveis, mas pode estirar a chapa quando usada para “arrancar” o amassado em poucos golpes.
O jogo FG8190 reúne martelos e tasso para diferentes curvaturas. O tasso apoia e define a reação; o martelo desloca pequenas áreas. Trabalhar diretamente sobre o tasso tende a levantar e estirar, enquanto trabalhar fora dele pode reduzir a coroa e redistribuir tensão. A escolha depende do dano, não de uma sequência fixa de golpes.
O kit Felar 1080 para martelinho de ouro acrescenta alavancas e acessórios para corrigir amassados sem pintura quando o verniz, a tinta e o acesso traseiro permitem. Comece pela leitura da reflexão, alivie tensões nas bordas e movimente o metal em passos pequenos. Apoio pontual excessivo cria picos, microtrincas e estiramento; o reparo deve ser interrompido se houver quebra de pintura, vinco agudo, cola estrutural, reforço ou material sem método conhecido.
Reparo sem pintura não é atalho para toda avaria. Ele funciona melhor em deformações rasas, pintura íntegra e painéis acessíveis. Calor controlado pode ajudar alguns acabamentos, mas precisa respeitar limite do revestimento e do substrato. Registre qualquer desmontagem de acabamento interno e preserve mantas, proteção anticorrosiva e barreiras de água.
Comece pelas bordas e tensões que travam o painel, compare o perfil com o lado íntegro e use golpes leves e repetíveis. Escurecer a área com guia de lixamento ajuda a revelar altos e baixos. Se a chapa perdeu resistência, está rasgada, excessivamente estirada ou pertence a uma zona que a montadora manda substituir, interrompa a conformação.
Bancada, fixação e acabamento manual
A morsa Metalsul número 8 oferece mordentes grandes para prender suportes, pequenas peças e gabaritos. Fixe-a em bancada capaz de absorver esforço e use mordentes macios em superfícies acabadas. Não prenda painéis finos diretamente nem use tubo para aumentar a alavanca: a deformação pode migrar para a peça ou para a própria bancada.
A lima chata murça de 6 polegadas faz acabamento mais fino em superfícies e bordas metálicas; a lima quadrada bastarda de 10 polegadas remove material com maior agressividade em rasgos e cantos compatíveis. Use cabo firme, empurre no corte e alivie no retorno. Limpe os dentes com ferramenta apropriada e não use lima sem cabo, pois a espiga pode perfurar a mão.
Lima não substitui medição nem deve afinar uma chapa estrutural para esconder desalinhamento. Em bordas soldadas, remova apenas o necessário para o acabamento previsto. Compare espessura e perfil ao redor para evitar ponto fraco ou depressão que exigirá excesso de massa.
A caixa sanfonada FG6101 reúne ferramentas gerais para desmontagem e montagem. Transforme-a em kit controlado: inventário por compartimento, separação de itens danificados e reposição imediata. Ferramenta esquecida dentro de porta, coluna ou cofre cria ruído e retrabalho; conte antes de fechar o painel.
Corte, desbaste e calor: limites que protegem o material
A esmerilhadeira Makita 9557HNG usa disco de 115 mm, potência declarada de 840 W e rotação sem carga de 11.000 rpm. Escolha disco compatível com material, diâmetro e rotação; instale guarda e punho; e mantenha o cabo longe da linha de corte. Disco de corte trabalha pela borda e não deve receber esforço lateral.
Isole vidros, acabamento, tanque, chicotes e produtos inflamáveis antes de gerar fagulhas. Oriente a projeção para uma área limpa e use proteção ocular, facial, auditiva e respiratória conforme o risco. Disco trincado, vencido, molhado ou que sofreu queda deve ser descartado.
O soprador térmico Wesco WS6427, de 2.000 W em 220 V, ajuda a amolecer adesivos, remover películas e aquecer materiais quando o processo permite. Controle distância, temperatura e tempo. Calor excessivo deforma plástico, queima tinta, danifica vedação e altera propriedades de aços avançados; não aqueça perto de combustível, solvente, espuma ou cavidade fechada.
Nunca use calor para “facilitar” correção estrutural sem consultar o método de reparo. Componentes estampados a quente e zonas de segurança podem perder resistência sem mudança visual evidente.
Soldagem e proteção anticorrosiva: reconstruir a junta prevista
Uma operação completa precisa definir processos de soldagem pelos materiais e pelas juntas realmente atendidos. MIG/MAG, ponto por resistência, brasagem e adesivo estrutural não são substitutos livres. Consulte o procedimento do veículo para posição de corte, quantidade e espaçamento de pontos, preparação das sobreposições, parâmetros, consumível, resfriamento e proteção dos módulos eletrônicos.
Antes de cortar, confirme que a peça de reposição e o método estão disponíveis. Remova revestimento somente na faixa necessária, proteja vidros, chicotes, mangueiras, espuma e interior e mantenha vigilância contra incêndio durante e depois do trabalho. Faça corpos de prova e testes destrutivos de ajuste sempre que o processo exigir; uma solda visualmente contínua pode ter penetração insuficiente ou excesso de calor.
Depois da união, restaure primer soldável onde previsto, selador de juntas, proteção de cavidades, revestimento inferior e acabamento de bordas na ordem compatível. Furos de drenagem permanecem abertos. A chapa pode parecer pronta por fora e começar a corroer por dentro se a oficina não recuperar essas barreiras.
Preparação abrasiva: retirar defeito sem criar outro
A lixadeira roto-orbital Chiaperini CHO15-6 trabalha com disco de 6 polegadas e possui aspiração. Ela deve ser ligada a compressor e linha capazes de manter vazão e pressão durante o ciclo, com mangueira que não estrangule o fluxo. O prato, a interface e o disco precisam corresponder à superfície e ao acabamento desejado.
Use sequência de grãos definida pelo sistema de pintura. Saltos grandes deixam riscos que reaparecem depois do verniz; insistir na quina remove proteção e muda o perfil. Mantenha a máquina plana, sem pressão excessiva, e use uma camada guia para mostrar altos, baixos e riscos remanescentes.
A aspiração na origem reduz pó, mas não elimina ventilação, limpeza e proteção respiratória. Separe abrasivos usados em aço, alumínio e materiais diferentes quando houver risco de contaminação. Poeira metálica e resíduo de tinta precisam de coleta e destinação compatíveis com sua composição.
Rede de ar: uma linha para ferramenta e outra para pintura
A mangueira trançada de 5/16 polegada, o adaptador Arcom de 1/2 polegada para essa mangueira, o engate rápido fêmea de 1/4 e o adaptador fêmea de 1/4 formam conexões possíveis da rede. Antes de montar, confirme diâmetro interno real, padrão do engate, tipo de rosca, pressão e vazão. Peças com a mesma medida nominal podem usar padrões incompatíveis.
Dimensione o compressor pela soma dos consumos simultâneos, pelo regime de trabalho e pela queda de pressão. Um reservatório grande não corrige compressor sem vazão; uma mangueira estreita faz a pistola variar mesmo quando o manômetro próximo ao compressor parece normal. Instale rede com inclinação, drenos, válvulas de bloqueio e pontos de serviço acessíveis.
O conjunto FG0002.MH filtra, regula e lubrifica em conexão de 1/2 polegada BSP. Ele é adequado à ramificação de ferramentas que exigem óleo. Não o coloque antes da pistola de pintura: aerossol de lubrificante contamina a superfície e causa crateras, perda de aderência e retrabalho.
A linha de pintura deve receber ar seco e limpo por sistema sem lubrificação, com separação de água e óleo dimensionada e manutenção documentada. Use mangueiras identificadas; conectar a pistola na linha lubrificada por engano pode comprometer toda a aplicação.
Suporte e preparação da peça
O suporte tipo arara CAR-15363 mantém portas, capôs e outras peças fora do chão e permite acesso aos dois lados. Distribua o peso, trave rodízios ou pés, proteja os pontos de contato e confirme estabilidade antes de lixar ou pintar. Peça grande funciona como alavanca: um toque na extremidade pode tombar um suporte mal aberto.
Monte a peça na mesma posição em que será trabalhada sempre que isso influenciar escorrimento, alcance ou leitura da luz. Limpe o suporte entre materiais e aplicações; pó antigo cai na tinta nova. Não use arara como armazenamento permanente em corredor ou rota de fuga.
Cor, mistura e painel de teste
Código de cor é ponto de partida. Envelhecimento, reparos anteriores, lote, substrato, pressão, diluição e técnica alteram a aparência. Limpe uma área íntegra, compare variantes sob luz adequada e prepare painel de teste com o mesmo fundo, número de demãos e verniz do reparo. Espectrofotômetro ajuda a selecionar fórmula, mas a leitura visual continua necessária.
Use balança calibrada, copos e réguas compatíveis e registre fórmula, lote, proporção, temperatura e vida útil da mistura. Produto catalisado não volta à lata. Mantenha tampas e embalagens limpas para não transferir pigmento ou endurecedor entre sistemas. Defina uma área de mistura ventilada, iluminada e protegida contra fonte de ignição, com acesso às fichas técnicas e de segurança.
Planeje o esfumado antes de aplicar. Cor correta em painel de teste pode exigir transição em peça adjacente para esconder diferença de ângulo ou flop. A autorização do cliente deve incluir as peças que receberão preparação e verniz; ampliar a área sem registro cria conflito e consumo não previsto.
Aplicação HVLP: regular pelo resultado, não pelo som
A Steula BC75-14 usa caneca de 600 ml e bico de 1,4 mm. O manual oficial informa operação HVLP, pressão de 36 a 50 psi, consumo de 8,6 PCM a 40 psi com bico de 1,4 mm e mangueira/conexões com passagem interna mínima de 7 mm. Esses números dimensionam a linha; a regulagem final também depende da tinta, viscosidade, temperatura e instrução do fabricante do revestimento.
Prepare um painel de teste. Ajuste pressão com o gatilho acionado, depois regule leque e vazão até obter distribuição uniforme. Mantenha distância, velocidade e sobreposição constantes. Um leque pesado no centro, falha nas extremidades ou pulsação aponta regulagem, bico, capa de ar, viscosidade ou alimentação inadequados.
O bico de 1,4 mm costuma atender acabamentos compatíveis, mas não existe medida universal para primer, base, verniz e produtos de alta viscosidade. Siga a ficha técnica do material. Filtre a tinta, respeite proporção e tempo de indução e não devolva mistura catalisada à embalagem original.
Despressurize para limpar, use produto aprovado e nunca introduza arame que aumente os furos da capa ou do bico. Bico, agulha e capa formam um conjunto; desgaste ou aperto incorreto muda a atomização.
Cura, desmascaramento e polimento
Tempo entre demãos, evaporação, temperatura de cabine e cura seguem a ficha do sistema. Acelerar com calor fora da janela pode aprisionar solvente, alterar brilho ou criar fervura. Meça a temperatura da peça, não apenas do ar, e respeite limites de plásticos, adesivos, sensores e componentes que permaneceram montados.
Remova mascaramento no momento indicado para não rasgar bordas. Inspecione contaminação, escorrimento, falta de cobertura, marca de lixa, diferença de textura e transição de cor sob luz difusa e rasante. Correção por lixamento e polimento só começa quando a película suporta o processo e quando espessura e tipo de defeito permitem.
Estruture o polimento em etapas: nivelamento localizado com abrasivo compatível, composto de corte, refino e inspeção sem resíduos que escondam hologramas. Use politriz, boina e rotação previstas para o sistema, controle temperatura e proteja arestas. Lavar a boina ou trocar o pano entre produtos evita recolocar partículas grossas sobre o acabamento.
Segurança química, incêndio e proteção respiratória
Pintura automotiva pode envolver solventes inflamáveis, pigmentos e endurecedores com agentes que exigem controles específicos. Consulte a ficha de dados de segurança de cada produto, avalie exposição e implemente exaustão, renovação de ar, aterramento, armazenamento e equipamentos elétricos adequados à área. Respirador deve ser selecionado para o contaminante e integrar um programa com ajuste, troca de filtros e treinamento.
Não use o soprador térmico, a esmerilhadeira, interruptores inadequados ou qualquer fonte de ignição na área com vapores. Mantenha quantidades mínimas de produto fora do armazenamento, recipientes fechados e material para contenção. Panos com solvente e resíduos catalisados precisam de recipiente e destinação definidos.
A NR-12 orienta controles para máquinas e equipamentos; a NR-15 trata exposições ocupacionais; e a lista oficial de Normas Regulamentadoras vigentes dá acesso também às regras sobre inflamáveis, incêndio, resíduos e EPI.
Controle de qualidade antes da entrega
Depois do reparo estrutural, repita as medidas iniciais e registre pontos corrigidos. Monte portas, capô, para-choques, faróis e componentes relacionados para conferir folgas, travas e vedações antes da pintura final quando o processo permitir. Faça alinhamento de suspensão se o dano ou a intervenção alcançou pontos estruturais correspondentes.
Na preparação, use luz rasante e camada guia. Na pintura, registre lote, proporção, pressão dinâmica, temperatura, número de demãos e tempos. Depois da cura, examine diferença de cor, textura, sujeira, escorrimento, marca de lixa e cobertura das bordas. Entregue o veículo limpo, sem pó em cavidades e com sistemas eletrônicos e de segurança verificados.
Manutenção dos equipamentos e rastreabilidade
Crie uma ficha para cada equipamento crítico. Alinhador, cilindros e esticadores precisam de inspeção de mangueiras, conexões, correntes, garras, pinos, soldas e pontos de ancoragem. Compressor, drenos, filtros e separadores exigem rotina por horas de operação e condição do ar. Pistola, lixadeira, aspirador e instrumentos de medição precisam de limpeza, peças de desgaste e verificação funcional documentadas.
Registre por ordem de serviço: fotografias iniciais, dimensões antes e depois, peças substituídas, método consultado, pontos de corte e união, parâmetros relevantes, materiais de pintura, lotes e controle final. Esses dados permitem investigar retorno, comprovar execução e calcular tempo real por etapa. Sem rastreabilidade, a oficina tende a repetir o mesmo erro com outro veículo.
Controle também a movimentação de peças. Etiquetas devem ligar para-choques, faróis, vidros, acabamentos, parafusos e módulos ao veículo correto. Peças de segurança removidas não entram em caixas genéricas. Item condenado fica separado do novo até a conferência e a autorização de descarte.
Dimensionamento da capacidade
O gargalo costuma estar na cabine, na preparação ou na espera por peças, não na quantidade de carros desmontados. Limite a entrada de veículos ao espaço protegido disponível. Um automóvel parado e aberto acumula pó, perde fixadores e ocupa área de produção. A agenda deve considerar desmontagem de diagnóstico, autorização complementar, funilaria, preparação, janela de cabine, cura, montagem e controle final.
Meça horas vendidas e realizadas por etapa, uso da cabine, consumo de material, retrabalho, retorno por causa, peças danificadas na desmontagem e veículos aguardando componente. Faturamento sem esses indicadores pode esconder uma cabine ociosa e uma preparação congestionada. Expanda equipe ou equipamento quando o dado mostrar o gargalo.
Ordem de compra recomendada
Primeiro: separar risco e contaminação
Estruture piso, ancoragem, ventilação, exaustão, iluminação, armazenamento químico, rede elétrica e áreas limpa e suja. Complete cavaletes, medição estrutural, extração de pó, EPI e proteção contra incêndio. Esses itens não podem esperar o aumento de volume.
Depois: controlar forma e geometria
Introduza alinhador, esticador, marreta dinâmica, martelos, tasso e morsa com treinamento. Comece por reparos cujas dimensões e procedimentos estejam disponíveis. Registre força aplicada indiretamente pelas configurações usadas e as medidas antes e depois.
Em seguida: ganhar produtividade na preparação
Dimensione compressor e rede, instale aspiração e padronize abrasivos. A lixadeira economiza tempo quando o técnico sabe parar antes de atravessar primer, proteção anticorrosiva ou camada galvanizada.
Por último: ampliar a aplicação
Valide cabine, ar limpo, regulagem, mistura e proteção respiratória antes de aumentar o volume de pintura. Uma pistola de boa atomização não compensa ar contaminado, ventilação inadequada ou preparação irregular.
Erros que geram retrabalho caro
- puxar o monobloco sem referência dimensional e sem fixação completa;
- usar a capacidade máxima como ajuste padrão;
- aquecer aço avançado sem autorização do método de reparo;
- lixar quinas e vincos com a mesma pressão da área plana;
- alimentar a pistola pela linha com lubrificador;
- regular a pressão no manômetro com o gatilho fechado;
- escolher bico sem consultar a ficha técnica da tinta;
- misturar pó de metal, massa e primer na área de aplicação;
- sustentar veículo apenas no macaco;
- fechar painéis sem conferir ferramentas, presilhas, drenagem e chicotes.
Perguntas frequentes
O alinhador de 20 toneladas resolve qualquer colisão?
Não. A reparabilidade depende do material, da zona atingida, das dimensões, do procedimento da montadora e da capacidade de medir. Alguns componentes estruturais devem ser substituídos, e certos veículos exigem bancada e sistemas específicos.
Posso usar o esticador hidráulico sem prender o veículo?
Não em operações que criam reação capaz de mover o veículo. A carga precisa de apoio e retenção calculados; caso contrário, a carroceria se desloca e o acessório pode escapar.
A mesma linha de ar pode atender lixadeira e pintura?
O compressor pode alimentar ramificações distintas, mas a pintura precisa de linha limpa, seca e sem óleo. Ferramentas que exigem lubrificação devem ficar em ramal separado e identificado.
O bico de 1,4 mm serve para todos os materiais?
Não. Ele atende muitos acabamentos compatíveis, mas primer, base, verniz e produtos de alta viscosidade têm recomendações próprias de bico, pressão, diluição e demão.
A lixadeira com aspiração dispensa respirador e exaustão?
Não. A aspiração reduz a emissão na fonte; a avaliação de risco define ventilação, limpeza e proteção respiratória complementares.
Quando devo recusar um reparo estrutural?
Quando faltam dimensões, método aprovado, medição, fixação, equipamento, treinamento ou possibilidade de devolver a resistência prevista. Segurança estrutural não deve ser estimada pela aparência.
